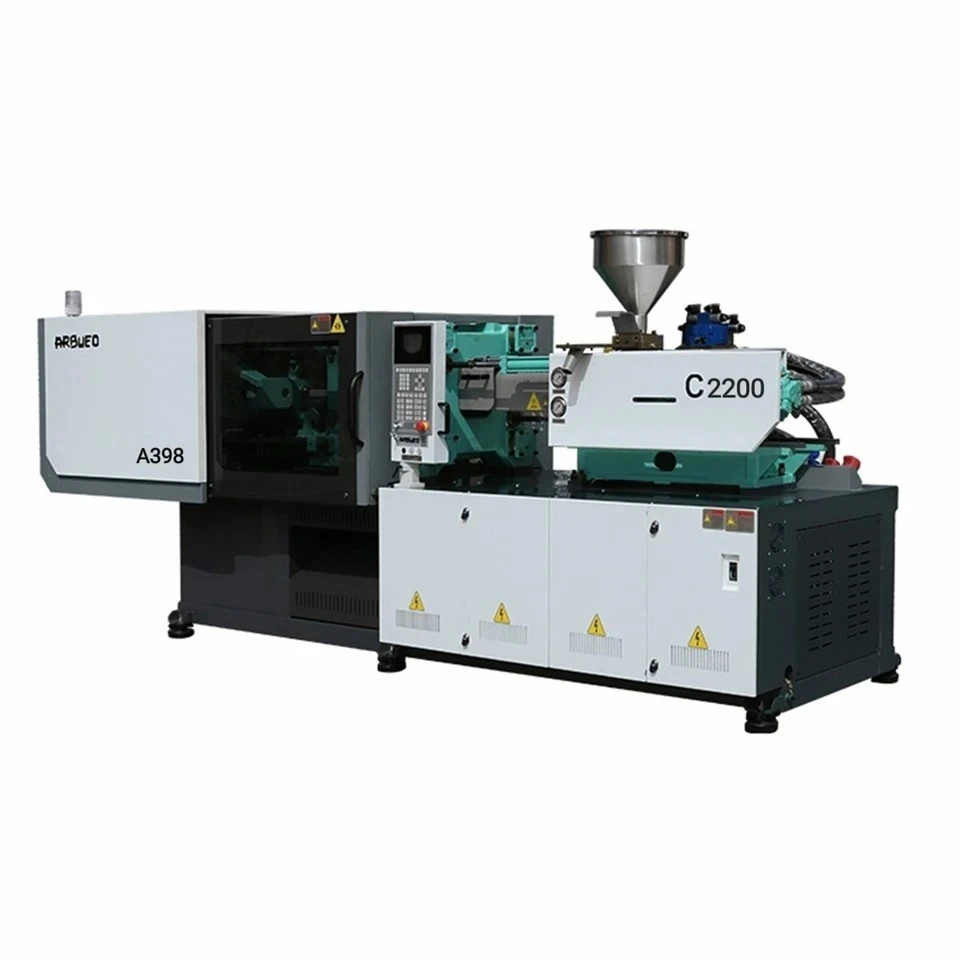
Magni tal-iffurmar tal-injezzjoni ta '-veloċità għolja għal-Kontenituri tal-Ħitan Irqiq
Sistemi ta' iffurmar ta' injezzjoni ta'-veloċità għolja mibnija għal-kontenituri tal-plastik tal-ħajt irqiq jeħtieġu riġidità strutturali, rati għolja ta' injezzjoni, u eżekuzzjoni ta' ċiklu ta' niexef-veloċi. Magni standard tal-iffurmar tal-injezzjoni ma jistgħux jiksbu l-veloċitajiet ta 'mili meħtieġa għal ħxuna tal-ħajt taħt 0.5 mm mingħajr ma jsofru minn iffriżar prematur tal-bieb-off, shots qosra, jew iffurmat eċċessiv-f'istress.
Din il-pjattaforma tuża sistema diretta-servo-idrawlika integrata b'assistenza tal-akkumulatur biex twassal veloċitajiet ta' injezzjoni sa 800 mm/s. Il-mekkaniżmu ta' kklampjar ta'-riġidità għolja jżomm paralleliżmu preċiż tal-platen taħt ċikli ta' tunnellaġġ sħiħ{-veloċi, u jipproteġi l-forom ta' multi-kavità hot-minn xedd prematur. Mibnija speċifikament għall-applikazzjonijiet tal-ippakkjar-inklużi banjijiet tal-ikel tal-polypropylene (PP), kontenituri IML (In-Mold Labeling), għotjien tal-imballaġġ, u-rqaq li jintremew mediċi b'ħitan-dan it-tagħmir jaħdem f'ħinijiet ta' ċiklu malajr daqs 2.8 sa 4.5 sekondi skont il-ġeometrija tal-ħajt.
Speċifikazzjonijiet ewlenin
It-tabella t'hawn taħt tiddeskrivi parametri tekniċi għall-manifattura ta' kontenituri ta'-ħajt irqiq. Il-valuri kollha huma vverifikati taħt protokolli ta' ttestjar standard.
|
Parametru Tekniku |
Unità |
Valur / Firxa ta' Speċifikazzjoni |
|
Forza tal-ikklampjar |
kN / Tunnellata |
2,500 – 5,500 / 250 – 550 Ton |
|
Distanza ta' l-irbit-(H x V) |
mm |
580 x 580 sa 880 x 880 |
|
Veloċità ta 'l-injezzjoni |
mm/s |
350 – 800 (Akkumulatur-Mgħjun) |
|
Rata ta' Injezzjoni (Mass) |
ċm3/s |
800 – 1,500 |
|
Invita Proporzjon L/D |
L/D |
22:1 – 25:1 (Ottimizzat għal PP/PS) |
|
Għażliet tad-Djametru tal-Invita |
mm |
42 / 50 / 55 / 60 / 65 |
|
Max. Piż ta' Tir (PP) |
g |
180 – 620 |
|
Pressjoni ta' Injezzjoni |
bar |
2,000 – 2,400 |
|
Ħin taċ-Ċiklu Niexef (Euromap 6) |
taqs |
1.4 – 2.1 |
|
Ejector Stroke / Forza |
mm / kN |
150 – 220 / 60 – 110 |
|
Pressjoni tas-Sistema |
MPa |
17.5 – 21.0 |
|
Qawwa tal-Pompa Idrawlika |
kW |
45 – 90 (Immexxi minn Servo-) |
Karatteristiċi Ewlenin
Unità Idrawlika u Injezzjoni
Akkumulatur-Ċirkwit ta' Injezzjoni Assistita: Juża akkumulaturi ta' nitroġenu ta' pressjoni-għoli biex jarmi ż-żejt idrawliku direttament fiċ-ċilindru tal-injezzjoni, u jegħleb ir-reżistenza tal-fluwidu istantanjament biex jilħaq l-ogħla veloċità f'millisekondi.
Opti-Melt Barrier Screw Profile: Karatteristiċi ta 'proporzjon L/D dedikat b'elementi ta' taħlit maħduma biex omoġenizzaw polyolefinis għolja-MFI mingħajr ma jikkawżaw degradazzjoni termali tal-polimeru jew spikes tal-viskożità.
Injezzjoni Ibbilanċjata taċ-Ċilindru Doppju-: Iċ-ċilindri ta' injezzjoni doppji jallinjaw b'mod simmetriku mal-assi tal-kamin biex jeliminaw it-tagħbija-tal-ġenb fuq il-kanna tal-injezzjoni u jtejbu l-eżattezza tar-repetizzjoni tal-isparatura-sa-shot.
Ikklampjar u Kontroll tal-Magni
Twaħħil tal-platen & Kontroll tal-Paralleliżmu: Kaxxa-platens fonduti ta 'struttura ddisinjati permezz tal-Analiżi tal-Elementi Finiti (FEA) jimminimizzaw id-deflessjoni tal-platen taħt lock-up forza għal taħt 0.05 mm, u jippreservaw il-linji tal-firda tal-moffa.
-Kontroll tas-Servo Loop magħluq: Transducers lineari diġitali jimmonitorjaw il-moviment tal-platen, il-pożizzjoni tal-injezzjoni, u l-puplesija tal-ejector b'rata ta 'rispons ta' 1 kHz, isuqu loops tal-valv proporzjonali għal ripetibbiltà preċiża tal-pożizzjoni.
Ejezzjoni Mekkanika ta' -Veloċità Għolja: Ejectors idrawliċi sinkronizzati mal-moviment tal-ftuħ tal-morsa jippermettu waqgħa kontinwa tal-parti jew tlugħ tar-robot b'veloċità- għolja mingħajr ma jwaqqaf il-moviment tal-platen.
Prinċipju ta 'Ħidma u Konfigurazzjoni tal-Magni
L-iffurmar tal--ħajt irqiq ivarja b'mod fundamentali mill-iffurmar tal-ippakkjar standard minħabba d-dinamika tat-tidwib. Ir-reżina plastifikata tidħol fil-kavità tal-moffa b'veloċità estrema biex jitlesta l-mili qabel ma s-saff tal-iffriżar jifga l-fluss.
Tqassim tal-Fluss tal-Proċess
Fażi tal-Plastikazzjoni: Ir-reżini tal-indiċi tal-fluss tat-tidwib -għoli (MFI) (tipikament MFI 30–100) jiddewweb ġewwa l-kanna 22:1 jew 25:1 L/D. Kontroll proporzjonali tal-pressjoni lura-jiżgura densità stabbli tul it-titjira bil-kamin.
Fażi ta 'Aċċelerazzjoni u Injezzjoni: Mal-qfil tal-morsa, il-valv tal-akkumulatur tan-nitroġenu jinfetaħ. Il-fluwidu idrawliku jaċċellera l-pistun tal-injezzjoni għal 600-800 mm/s f'inqas minn 20 millisekondi, u jsuq id-tidwib f'kanali tal-moffa irqaq daqs 0.35 mm.
Qlib V/P & Ippakkjar: Sensuri tal-pożizzjoni lineari jqanqlu l-iswiċċ mill-veloċità-mili kkontrollat għal pressjoni-ippakkjar ikkontrollat ibbażat fuq il-pożizzjoni tal-kamin (preċiżjoni fi ħdan ± 0.1 mm) biex jipprevjenu t-teptep tal-moffa.
Irkupru ta 'Moviment Sinkronizzat: Hekk kif iċ-ċiklu tat-tkessiħ jitlesta, il-platen li jiċċaqlaq jaċċellera lura filwaqt li l-brilli ta' l-ejector jisparaw b'mod sinkroniku, u jippermettu li l-partijiet jaqgħu jew jidħlu f'driegħ ta 'awtomazzjoni IML mingħajr pawsa.
Vantaġġi Tekniċi
Mitigazzjoni tad-Deflessjoni tal-Unità tal-Kklampjar
Il-platens standard jintlew 'il ġewwa taħt pressjoni għolja, li jikkawżaw distribuzzjoni irregolari tal-ikklampjar fuq forom b'ħafna-kavità. Din il-pjattaforma tutilizza platens ċentrali tal--thrust box li jidderieġu l-forza tal-ikklampjar lejn iċ-ċentru tal-moffa, tnaqqas id-deformazzjoni tal-platen u żżomm il-ħxuna tal-ħajt tal-parti uniformi f'tolleranza ta '±0.02 mm fil-kavitajiet kollha.
Veloċità ta' Rispons Idrawliku
Billi tintegra valvi direzzjonali proporzjonali ta'-rispons għoli direttament fuq il-blokka tal-injezzjoni, id-dewmien tal-fluss idrawliku huwa virtwalment eliminat. Il-magna tgħaddi minn żero għal veloċità massima ta 'injezzjoni f'16-il millisekondi, u tevita l-istaġnar ta' quddiem tat-tidwib waqt il-mili ta 'sezzjoni-rqiqa.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Marki tal-Fluss / Shots Qosra
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Ħajt omoġenju ta '0.4 mm
Ġestjoni Termali u Konservazzjoni tal-Enerġija
B'differenza mill-impjanti idrawliċi konvenzjonali ta' spostament fiss-li jirrilaxxaw enerġija mhux użata bħala sħana, is-servo drive tal-kalamita permanenti-intern jaġġusta l-RPM tal-pompa biex taqbel mad-domanda istantanja. Il-konsum tal-enerġija jonqos minn 30% sa 55% waqt iċ-ċikli tat-tkessiħ u tal-istiva meta mqabbel ma' sistemi mhux -servo, u jżommu t-temperatura taż-żejt stabbli taħt 45 grad mingħajr tagħbija żejda kontinwa tal-chiller estern.
Applikazzjonijiet Tipiċi
Din il-konfigurazzjoni tal-magna hija ottimizzata għall-ippakkjar tal-ikel ta'-volum għoli,-irqiq-, oġġetti tal-konsum mediċi, u oġġetti tal-konsumatur ta' kuljum li jeħtieġu sezzjonijiet tal-ħajt irqiq.
|
Settur Industrija |
Tmiem-Eżempji ta' Prodott |
Ħxuna tipika tal-ħajt |
Għadd tal-kavità |
Ħin taċ-Ċiklu Mira |
|
Ippakkjar tal-Ikel |
Banji tal-Marġerina, Kontenituri tal-Ġelat |
0.38 – 0.50 mm |
4 sa 8 Kavitajiet |
2.8 – 3.8 sek |
|
Xorb u Ħalib |
Kikkri tal-Kafè, Qsari tal-Jogurt (Kompatibbli IML) |
0.40 – 0.55 mm |
8 sa 16 Kavitajiet |
3.2 – 4.2 sek |
|
Loġistika u Ħażna |
Tbagħbis biċ-ċappetti-Għotjien Evidenti |
0.45 – 0.60 mm |
8 sa 16 Kavitajiet |
3.0 – 4.0 sek |
|
Disposables Mediċi |
Tips tal-pipetta, Kunjetti tal-Kampjuni |
0.50 – 0.70 mm |
16 sa 32 Kavitajiet |
4.5 – 6.0 sek |
|
Ippakkjar Industrijali |
Pails-Ħitan Irqaq / Kaxxi tal-Ikel-Mgħaġġla |
0.65 – 0.85 mm |
2 sa 4 Kavitajiet |
5.0 – 7.5 sek |
Kompatibilità tal-Materjal
Il-manifattura ta' kontenituri ta'-ħajt irqiq teħtieġ termoplastiċi b'rata ta' fluss għolja b'imġieba prevedibbli ta' shear-tirqiq. L-assemblaġġ tal-kanna tal-magna, iż-żoni tat-temperatura, u l-profili tal-kamin huma ottimizzati speċifikament għal dawn il-materjali:
Polipropilene (PP):Raża primarja għall-kontenituri tal-ikel. Kompatibbli ma 'gradi każwali ta' kopolimeru u omopolimeru li fihom rati ta 'fluss ta' tidwib (MFI) minn 30 sa 120 g/10 min.
Polistirene (GPPS / HIPS):Użat għal tazzi ċari riġidi u pożati. Immaniġġjat bl-użu ta' btieti bimetalliċi kontra l--lbies biex jipprevjenu t-tqaxxir minn qxur riġidi.
Polietilene ta'-Densità Għolja (HDPE):Użat għal għeluq, għotjien, u kontenituri strutturali. Iż-żoni tat-temperatura tal-kanna jżommu kontroll strett tat-tisħin fuq 4-5 stadji biex jimmaniġġjaw il-viskożità tat-tidwib.
Polimeri Bbażati Bijo-(taħlitiet PLA/PBAT):Disponibbli b'ġeometrija tal-kamin apposta u proporzjonijiet ta 'kompressjoni mnaqqsa biex jipprevjenu d-degradazzjoni termali waqt il-plastikazzjoni.
Kif Agħżel / Għażliet ta 'Konfigurazzjoni
L-għażla tal-kapaċità tal-magna t-tajba teħtieġ il-kalkolu tal-erja tas-superfiċje totali pproġettata, il-piż tal-moffa, u d-daqs tal-isparatura volumetrika.
Passi tal-Għażla
Ikkalkula l-Forza tal-Iklampjar: Żona Proġettata (cm2) x Għadd tal-Kavità x Pressjoni tal-Kavità (600–800 bar)=Tunnellaġġ Meħtieġa.
Ivverifika d-Daqs tal-Isparatura: Il-Piż tal-Isparatura għandu joqgħod bejn 30% u 70% tal-Kapaċità Totali tal-Barmil tal-Magni.
Agħżel l-Interface tal-Awtomazzjoni: Agħżel Euromap 67 jew Euromap 73 għal IML jew Robot ta' -Tlugħ b'Veloċità Għolja-Off.
Titjib Modulari Fakultattiv
Bimetallic Barrel & Screw: Essenzjali għall-ipproċessar ta 'reżini riċiklati (rPP/rPET) jew komposti li fihom addittivi jew pigmenti li joborxu.
Assemblaġġi tal-Valv tal-Blast tal-Ajru: Valvi ta' ejection pnewmatiċi b'ċirkwit doppju-jew quad-integrat fuq platens statiċi/jiċċaqilqu għal-waqgħa ta' parti b'veloċità għolja.
Protokolli ta' Awtomazzjoni: Interfaċċji standard ta' robot Euromap 67 jew Euromap 73 għal integrazzjoni bla xkiel mar-robotika IML ta' dħul-ġenb u sistemi ta' stacking downstream.
Manifattura u Kontroll tal-Kwalità
Il-frejms tal-magni huma fabbrikati minn profili ta' l-azzar strutturali meħlusa mill-istress-biex jipprevjenu ċaqliq dimensjonali fuq snin ta' ċikliżmu ta'-frekwenza għolja.
Fluss tax-Xogħol tal-Produzzjoni
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Fabbrika Wet Run
Integrità tal-Maċinazzjoni: Ikkastjar maġġuri (platens, bażijiet, toggles) jgħaddi minn ittemprar termali segwit minn makkinar ta'-setup wieħed fuq ċentri ta' tħin tal-portal CNC ta' 5-assi biex jiggarantixxu l-paralleliżmu tat-toqba tal-irbit fi ħdan 0.02 mm.
Ittestjar taċ-Ċirkwit Idrawliku: Il-manifolds idrawliċi kollha huma ttestjati bil-pressjoni-b'1.5 darbiet klassifikazzjoni operattiva għal 24 siegħa biex jiġi vverifikat żero tnixxija interna qabel l-assemblaġġ.
Verifika tal-Allinjament tal-Lejżer: Il-paralleliżmu tal-platen huwa vverifikat taħt tagħbija ta 'ikklampjar ta' 0%, 50%, u 100% bl-użu ta 'tagħmir ta' allinjament tal-lejżer qabel is-sinjal tal-fabbrika-off.
-Test ta' reżistenza għall-Ġarr: Kull magna tgħaddi minn ċiklu ta' ttestjar kontinwu ta' 48-siegħa niexef-flimkien ma' test ta' injezzjoni tal-moffa b'tagħbija sħiħa ta' 4 sigħat biex tivverifika l-istabbiltà tal-pressjoni, l-eżattezza tas-senser, u l-ekwilibriju tal-kontroll termali.
Customization & Appoġġ OEM
Aħna nipprovdu konfigurazzjonijiet tal-magni mfassla apposta biex jaqblu ma' layouts speċifiċi tal-moffa, infrastruttura tal-awtomazzjoni tal-impjant, u standards reġjonali tal-enerġija:
Spazjar tal-Irbit Estiż-Bar:Dimensjonijiet tal-platens personalizzati biex jakkomodaw forom kbar ta' -kavità hot-runner jew pjanċi tal-qalba tal-ħoll.
Profili Speċjalizzati tal-Invita:Profili dedikati għat-taħlit għal dispersjoni ta' masterbatch, ġeometriji ta'-shear baxx għal reżini bijo-, jew trattamenti tal-wiċċ imwebbes għal komposti mimlija bil-kalċju-karbonat.
Adattamenti tal-Enerġija u l-Vultaġġ:Kabinetti elettriċi-konfigurati mill-fabbrika li jaqblu mal-grilji tal-enerġija 3-Phase 200V, 380V, 480V jew 480V f'50Hz jew 60Hz, konformi mal-istandards CE u UL.
Unitajiet ta' Kontroll ta' Hot Runner Integrati:Kabinett-moduli ta' kontroll tat-temperatura ta' hot runner b'ħafna żoni-integrati, li jeliminaw unitajiet tal-art waħedhom u jissimplifikaw it-tqassim tal-kejbils.
X'Xerrejja Għandhom Jipprovdu għal Kwotazzjoni
Biex tirċievi proposta kummerċjali preċiża b'daqs preċiż tal-magni, stimi tal-ħin taċ-ċiklu, u projezzjonijiet ROI, jekk jogħġbok inkludi l-inputs tekniċi li ġejjin mal-mistoqsija tiegħek:
Tpinġijiet tal-Parti / Fajl CAD 3D:STEP (.stp) jew Parasolid (.x_t) fajls li jagħtu dettalji tal-profili tal-ħxuna tal-ħajt, strutturi tal-kustilja, u postijiet tal-bieb.
Dejta tal-Materjal:Tip ta 'polimeru, grad, u Indiċi tal-Fluss tat-Tidwib (MFI) (eż., PP Random Copolymer, MFI 70).
Mira tal-Kapaċità tal-Produzzjoni:Produzzjoni meħtieġa fis-siegħa jew ħin taċ-ċiklu fil-mira għal kull parti.
Informazzjoni dwar il-moffa:Numru ta 'kavitajiet, dimensjonijiet ġenerali tal-moffa (Wisa x Tul x Għoli), dettalji tas-sistema tal-manifold hot runner, u l-piż totali tal-moffa.
Rekwiżiti ta' Awtomazzjoni Downstream:Informazzjoni dwar jekk il-linja se tużax top-entry pickers, side-entry IML automation, spezzjoni tal-viżjoni ottika, jew unitajiet awtomatiċi ta' stacking.
FAQ
Q: Kif tvarja l-injezzjoni assistita bl-akkumulatur-mill-injezzjoni standard servo-idrawlika?
A: Servo-pompi idrawliċi standard jiddependu fuq l-aċċelerazzjoni tal-mutur biex iwasslu l-fluss taż-żejt, li jieħdu sa 100–200 millisekondi biex jilħqu l-ogħla veloċità. L-akkumulaturi jaħżnu ż-żejt idrawliku taħt gass tan-nitroġenu bi pressjoni għolja-qabel iż-żmien. Meta l-valv jinfetaħ, iż-żejt joħroġ istantanjament, u jikseb l-ogħla veloċitajiet sa 800 mm/s f'inqas minn 20 millisekondi-li huwa kritiku biex timla sezzjonijiet tal-ħajt irqaq qabel ma l-plastik jiffriża.
Q: X'ħin taċ-ċiklu nista' nistenna għal kontenitur ta' 500 ml tal-ħajt ta '0.45 mm?
A: Fuq moffa ta '4-kavità bl-użu ta' PP ta 'fluss għoli (MFI akbar minn jew ugwali għal 60) u tkessiħ adegwat tal-moffa (ilma mkessaħ fi 8-10 gradi), il-ħin totali taċ-ċiklu tipikament ivarja bejn 3.0 u 3.6 sekondi. Il-ħin attwali jiddependi fuq id-disinn tal-kanal tat-tkessiħ tal-moffa (bħal inserzjonijiet ta 'tkessiħ konformi) u l-veloċità tat-tneħħija tal-awtomazzjoni.
Q: Din il-magna hija kompatibbli mas-sistemi IML (In-Mold Labeling) ta' dħul-ġenb?
A: Iva. L-unità tal-morsa tinkludi mudelli ta 'immuntar fuq il-platen stazzjonarju għall-qafas tar-robot ta' dħul-ġenb. Interfaċċji integrati Euromap 67 u Euromap 73 jiġu pre-fili biex jikkoordinaw interlocks tas-sigurtà, sinjali tal-pożizzjoni tal-platen, u core-pull commands bejn il-magna u s-sistema ta' awtomazzjoni IML.
Q: Kif jiġi ġestit l-ilbies tal-platens taħt operazzjoni kontinwa ta' veloċità għolja-?
A: Il-platen li jiċċaqlaq jiżżerżaq fuq binarji ta' gwida lineari heavy-aktar milli jirkbu direttament fuq il-vireg tal-irbit. Dan id-disinn jiżola l-vireg tal-irbit milli jsostnu l-piż tal-platen, jipprevjeni l-punteġġ tal-bushing tal-bar tal-irbit, iżomm il-paralleliżmu tal-platen konsistenti, u jestendi l-ħajja tas-servizz tal-forom b'ħafna-kavità.
It-tags Popolari: magna tal-iffurmar tal-injezzjoni ta 'veloċità għolja għal kontenituri tal-ħajt irqiq, magna tal-iffurmar tal-injezzjoni ta' veloċità għolja taċ-Ċina għal manifatturi ta 'kontenituri tal-ħajt irqiq, fornituri, fabbrika