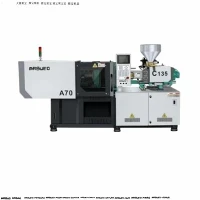
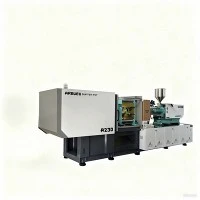
Magni tal-iffurmar tal-injezzjoni ta 'preċiżjoni għolja għal Komponenti elettroniċi
Il-manifattura elettronika ta 'preċiżjoni teħtieġ preċiżjoni tal-isparatura ripetibbli, degradazzjoni termali baxxa, u vibrazzjoni mekkanika minima. Din is-sistema tal-iffurmar tal-injezzjoni ta'-preċiżjoni għolja hija mfassla għal mikro-komponenti, konnetturi ta' żift-fin, housings tar-relay, u kompartimenti tas-sensuri tal--ħitan irqaq. Meta tgħaqqad unità ta' injezzjoni ta'-reazzjoni magħluqa-loop-idrawlika jew kollha ta' l-elettriku-elettrika bi platens ta' kklampjar riġidi, il-magna tagħti ripetibbiltà tal-piż ta'<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Speċifikazzjonijiet ewlenin
|
Parametru |
Mudell ta' 30 Tunnellata |
Mudell ta' 80 Tunnellata |
Mudell ta' 150 Tunnellata |
Mudell ta' 220 Tunnellata |
|
Forza tal-ikklampjar |
300 kN |
800 kN |
1,500 kN |
2,200 kN |
|
Distanza ta' l-irbit-(H x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
Dimensjonijiet tal-platen |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Għażliet tad-Djametru tal-Invita |
14 / 18 / 22 mm |
22 / 25 / 28 mm |
28 / 32 / 36 mm |
36 / 40 / 45 mm |
|
Volum Shot Teoretiku |
11.5 - 28.5 ċm³ |
34.2 - 55.4 ċm³ |
80.0 - 132.3 ċm³ |
173.0 - 270.4 ċm³ |
|
Max. Pressjoni ta' Injezzjoni |
2,800 bar |
2,500 bar |
2,300 bar |
2,100 bar |
|
Max. Veloċità tal-injezzjoni |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Ejector Forza / Stroke |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Kontroll tat-Temperatura |
4 Żoni (+/- 0.5 grad ) |
5 Żoni (+/- 0.5 grad ) |
5 Żoni (+/- 0.5 grad ) |
6 Żoni (+/- 0.5 grad ) |
Karatteristiċi Ewlenin
Unità ta' Injezzjoni ta'-Veloċità Għolja: Il-kontroll tas-servo -magħluq b'kodifikaturi ottiċi lineari jiżgura ħin ta 'rispons mgħaġġel (15-25 ms) għal ħinijiet ta' mili ta 'ħajt irqiq mingħajr kollass strutturali materjali.
Qafas ta' Klampjar Ultra-Riġidu: Analiżi ta 'Elementi Finiti (FEA)-kaxxi ottimizzati-platens tip jipprevjenu l-liwi tal-platen taħt tagħbijiet ta' kklampjar, jestendu l-ħajja tal-moffa u jipprevjenu mikro-flash fuq il-linji tal-firda.
Ġestjoni tat-Temperatura tal-Barmil tal-PID: Żoni ta' temperatura PID indipendenti mgħammra b'relays ta' stat solidu iżolat- iżommu l-istabbiltà tal-kanna fi +/- 0.5 grad , u jipprevjenu d-dekompożizzjoni termali ta' polimeri ritardanti tal-fjammi-.
Servo Motors ta'-Inerzja Baxxa: L-attwaturi servo tas-sewqan dirett-kontrollaw l-injezzjoni u l-funzjonijiet tal-plastifikazzjoni, jeliminaw id-dewmien idrawliku u jnaqqsu l-konsum tal-enerġija b'40% sa 65% relattiv għal sistemi konvenzjonali ta' spostament fiss-.
Protezzjoni Integrata tal-Moffa: Il-protezzjoni tal-moffa ta'-sensittività għolja-baxxa ta' pressjoni tiskopri ostruzzjonijiet sa 0.05 mm, u tipprevjeni ħsara lil pinnijiet tal-qalba delikati u inserzjonijiet f'għodda ta'-kavità għolja.
Prinċipju tax-Xogħol / Konfigurazzjoni tal-Magni
Is-sekwenza tal-produzzjoni tintegra tliet sottosistemi koordinati:Plasticizing, injezzjoni ta' pressjoni għolja-, u kklampjar/ejection paralleli.
Plasticizing & Tmigħ: Il-gerbub tal-polimeru jidħlu fil-kanna minn dryer dehumidifying integrat. Il-kamin tal-barriera jdur taħt kontroll preċiż tat-torque, li jdub il-materjal permezz ta 'shear u konduzzjoni mingħajr sħana żejda addittivi sensittivi.
Inerzjali-Injezzjoni Ħieles: Servo drive dinamiku javvanza l-kamin biex jinjetta reżina mdewba fil-kavità tal-moffa. Feedback tal-pożizzjoni mmonitorjat minn encoders lineari (riżoluzzjoni 0.001 mm) jikkontrolla l-punt ta 'bidla V/P (Veloċità għall-Pressjoni) biex jelimina marki tas-sink u stress intern.
Żamma, Tkessiħ, & Ejection: It-transducers b'ċirku magħluq-jissorveljaw il-pressjoni tal-kavità matul il-fażi ta' żamma. Ladarba ssolidifikat, il-mekkaniżmu tal-toggle jew tal-ikklampjar idrawliku jinfetaħ, u l-brilli tal-ejector misjuqa mis-servo-jerħu l-partijiet fuq robot integrat tal-pick-u-post.
Prodott-Vantaġġi Tekniċi Speċifiċi
Ripetibbiltà ta' Mikro-Shot: Assemblaġġ ta' valv ta' kontroll kontra -backflow jipprevjeni l-backflow tat-tidwib waqt injezzjoni ta'-pressjoni għolja, u jikseb konsistenza tal-massa ta' sparatura-to-de +/- 0.15% fuq piżijiet ta' sparatura taħt 0.5 grammi.
Reżistenza għall-Korrużjoni u L-Ilbes: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, clearance < 0.02 mm) biex jifilħu ħġieġ li joborxu-reżini rinfurzati bil-fibra (30-50% GF) u ritardanti tal-fjammi korrużivi mingħajr aloġeni.
Moviment Sinkronizzat Idrawliku/Elettriku: Il-moviment parallel tal-ejector waqt il-ftuħ tal-moffa inaqqas il-ħinijiet taċ-ċiklu niexef b'0.8-1.5 sekondi għal kull sparatura, u jsaħħaħ ir-rendiment ta 'kuljum f'ġirjiet ta' volum għoli.
Applikazzjonijiet Tipiċi
Bord-għal-Bord u Konnetturi FPC
Rekwiżiti: Ħxuna tal-ħajt irqiq daqs 0.15 mm, tolleranzi tal-pitch tal-brilli taħt +/- 0.01 mm, żero flash fuq toqob tal-kuntatt tal-brilli.
Reżini: LCP (Liquid Crystal Polymer), PA9T.
Housings tas-Sensor tal-Karozzi u Bażijiet tar-Relay
Rekwiżiti: Stabbiltà dimensjonali għolja f'firxiet ta 'temperatura wiesgħa (-40 grad sa 150 grad), tolleranzi stretti tal-forza ta' inserzjoni, uċuħ tas-siġillar li ma jgħaddix gass.
Reżini: PBT 30% GF, PPS 40% GF, PA66.
Mikro-Swiċċijiet u Moduli ta' Apparat Li jintlibes
Rekwiżiti: Piżijiet ta 'sparatura żgħar ħafna (0.1-2.0 g), tolleranzi stretti tal-profil tal-ger intern, finitura mingħajr flash għal moviment mekkaniku.
Reżini: POM (Acetal), PC, PEEK.
Kompatibilità tal-Materjal
High-Temperature Resins (LCP, PEEK, PPS) --->Tisħin ta' Temp -għoli (sa 420 grad) & Barmil Bimetalliku
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Assemblaġġ tal-Invita Miksija tal-Karbur tat-Tungstenu
Corrosive / Flame-Retardant Resins (FR-ABS)--->Valv Non-Passivat u Azzar Nitrurat
Polimeru tal-kristalli likwidi (LCP): Jeħtieġ veloċità ta 'injezzjoni rapida u twieqi tat-temperatura dojoq (330-380 grad). Valvoli speċjali ta 'non-return jipprevjenu drooling u degradazzjoni termali.
Polibutilene Tereftalat (PBT) u Poliamidi (PA66 / PA46): Sensittivi ħafna għall-umdità u l-istorja termali; ipproċessat bl-użu ta' profili baxxi-shear screw.
Polipropilene (PP) u Polikarbonat (PC): Jeżiġi kontroll preċiż tal-pressjoni ta 'żamma biex jipprevjeni jinxtorob, medd, jew distorsjoni ottika fil-lentijiet tas-sensuri.
Kif Agħżel / Għażliet ta' Konfigurazzjoni
Kalkolu tal-Forza tal-Kklampjar
Iddetermina l-erja proġettata (A, f'cm²) ta' partijiet u runners, imbagħad immoltiplika bir-rekwiżit tal-pressjoni tal-materjal (Preq, f'bar):
Forza tal-ikklampjar (kN)=(A x Preq) / 100
LCP / Konnetturi-Ħajt irqiq: Preq approx. 750 - 1000 bar
Elettronika Ġenerali (PC/ABS): Preq approx. 450 - 600 bar
Għażla ta' Unità ta' Injezzjoni
Agħżel dijametru tal-kamin li jopera bejn 20% u 80% tal-kapaċità massima tal-isparatura għal kull ċiklu biex tevita ħinijiet eċċessivi ta 'residenza tal-barmil.
|
Pakkett ta' Konfigurazzjoni |
Applikazzjoni Ideali |
Ħardwer Inkluż |
|
Elettronika tal--Ħajt irqiq |
Konnetturi tal-pitch-multa, detenturi tal-kards tas-SIM |
Akkumulatur ta'-veloċità għolja, kamin LCP, ħiters taċ-ċeramika |
|
Abrasiv / Ottiku |
Sensor housings with >30% GF, lentijiet ottiċi |
Barmil bimetalliku (HV1000), kontroll servo ottiku-grad |
|
Pakkett Cleanroom |
Elettronika medika/semi{0}}konduttur |
Tie-bar-inqas/żebgħa tal-kamra nadifa, filtru tal-fann HEPA, platens li ma jissaddadx |
Manifattura u Kontroll tal-Kwalità
Preċiżjoni tal-Maċinazzjoni: L-istrutturi tal-qafas u l-platens huma mmaxinjati fuq ċentri tal-magni CNC ta' 5-assi f'ambjenti kkontrollati mill-klima biex iżommu paralleliżmu ġeometriku f'0.02 mm/m.
Allinjament tal-Interferometru tal-Laser: L-allinjament tal-platen, l-irbit-paralleliżmu tal-bar, u l-konċentriċità tal-kamin huma kkalibrati bl-użu tal-interferometri tal-lejżer Renishaw qabel l-assemblaġġ.
Test tal-Aċċettazzjoni tal-Fabbrika (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67), u veloċitajiet taċ-ċiklu niexef.
Customization & Appoġġ OEM
Ġeometriji Speċjalizzati tal-Invita u tal-Barmil: Proporzjonijiet personalizzati L/D (20:1 sa 24:1) imfassla għal thermosets, LSR (Lastiku tas-silikonju likwidu), jew plastiks tal-inġinerija mimlija.
Awtomazzjoni u Integrazzjoni Periferali: Interfaces standard Euromap 63 / SPI / Euromap 73 għal robots pick-u-post, sistemi conveyor, u kontrolluri tat-temperatura tal-moffa.
Multi-Komponent/Modifiki tal-Moulding Daħħal: Konfigurazzjonijiet ta 'ikklampjar vertikali jew unitajiet ta' injezzjoni sekondarji orizzontali/vertikali għall-overmolding frejms u inserzjonijiet taċ-ċomb.
X'Xerrejja Għandhom Jipprovdu għal Kwotazzjoni
Biex tirċievi kwotazzjoni teknika preċiża u proposta tad-daqs tal-magni, jekk jogħġbok ipprovdi:
Ġeometrija tal-Parti / Fajl CAD 3D (STEP/IGES): Inklużi varjazzjonijiet tal-ħxuna tal-ħajt u tolleranzi ta 'dimensjoni kritika.
Speċifikazzjoni tar-reżina: Grad ta 'polimeru, perċentwal tal-fibra tal-ħġieġ, klassifikazzjoni ta' ritardanza tal-fjammi (eż., UL94-V0).
Dettalji tal-Moffa: L-għadd tal-kavità, il-piż totali tal-isparatura (inkluża s-sistema tar-runner), it-tqassim tal-platen, u d-dimensjonijiet ta 'barra tal-moffa.
Riżultat fil-mira: Il-ħin taċ-ċiklu mixtieq u l-metriċi tal-volum ta 'kull xahar.
FAQ
Q: X'eżattezza pożizzjonali tikseb l-unità tal-injezzjoni?
A: L-encoders lineari fuq l-assi ta 'l-injezzjoni jipprovdu feedback tal-pożizzjoni preċiż għal +/- 0.001 mm, li jippermetti konsistenza dinamika tal-bidla V/P fi ħdan +/- 0.01 mm tal-pożizzjoni tal-puplesija.
Q: Kif timmaniġġja l-magna-reżini ta' temperatura għolja bħal LCP jew PEEK?
A: Il-barmil juża meded tal-heater taċ-ċeramika b'temperatura għolja -li kapaċi jilħqu 420 grad, flimkien ma 'kontroll PID ta' 5-żona. Id-disinji tal-valv ta 'non-return jipprevjenu drooling f'temperaturi għolja tal-proċess.
Q: Liema intervalli ta 'manutenzjoni huma meħtieġa għall-kamin u l-kanna bimetalliċi?
A: Taħt tħaddim kontinwu b'30% tal-ħġieġ-fibra rinforzata PBT, btieti bimetalliċi jżommu tolleranzi operattivi għal 18,000 sa 24,000 siegħa ta 'tħaddim qabel ma jeħtieġu spezzjoni jew sostituzzjoni.
Q: Is-sistema ta 'kontroll tista' tesporta d-dejta tal-proċess għat-traċċabilità tal-Assigurazzjoni tal-Kwalità?
A: Iva. Il-kontrollur jappoġġa protokolli tal-Industrija 4.0 (Euromap 77 / OPC UA) biex jirreġistra kurvi tal-pressjoni tal-injezzjoni, ħinijiet taċ-ċiklu, profili tat-temperatura, u storja ta 'allarm direttament mas-softwer MES.
It-tags Popolari: magna tal-iffurmar tal-injezzjoni ta 'preċiżjoni għolja għal komponenti elettroniċi, magna tal-iffurmar tal-injezzjoni ta' preċiżjoni għolja taċ-Ċina għal manifatturi ta 'komponenti elettroniċi, fornituri, fabbrika